挑战
兼顾多零件装配配合、运动与表面处理
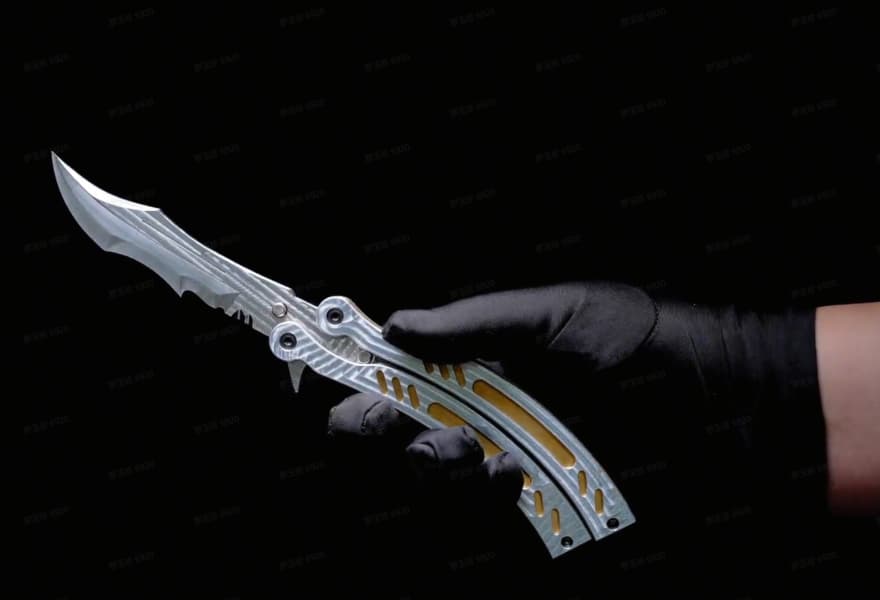
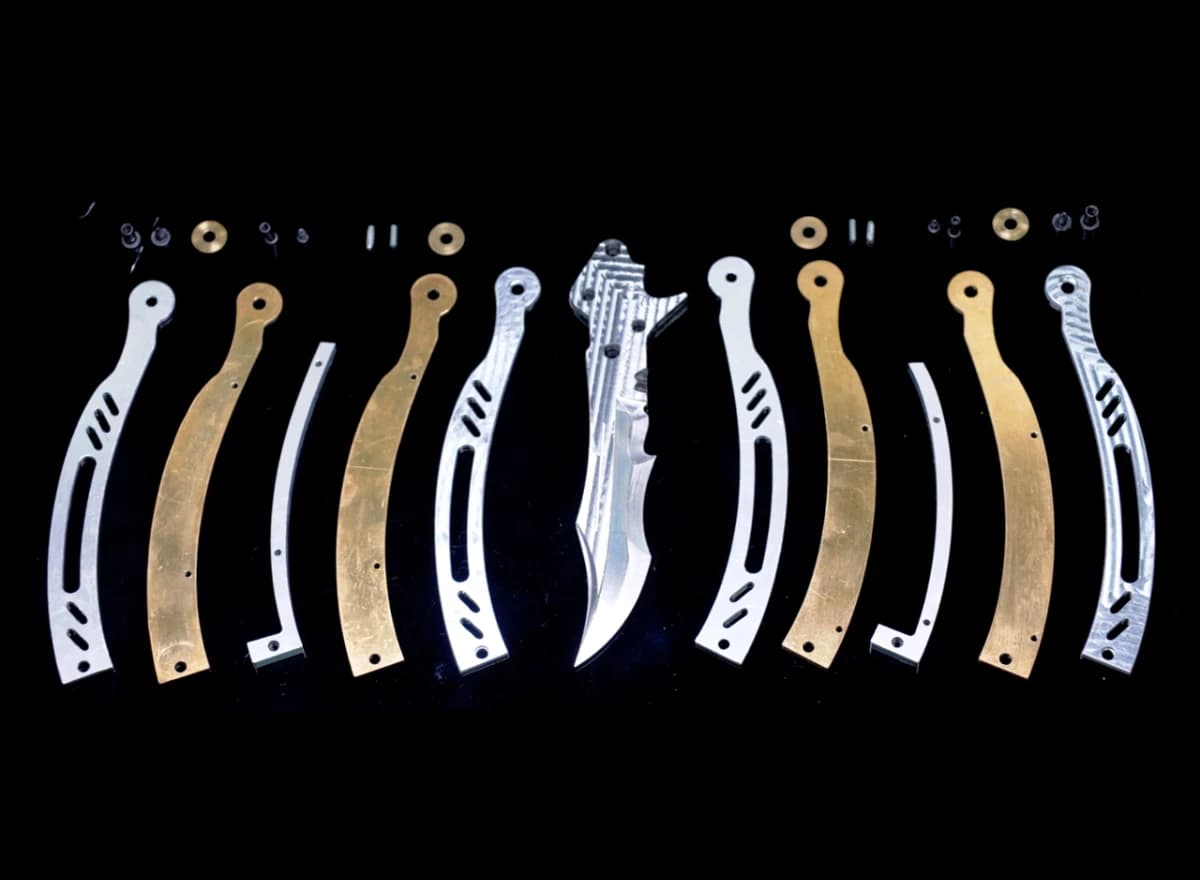
对于消费类产品,尺寸精度只是加工要求之一。多个零件还需要在装配后保持合理的配合关系,确保机械运动顺畅,并使整体表面质量符合设计要求。 蝴蝶刀训练器由铝合金、不锈钢和黄铜零件组成;旋转式黄铜收纳盒则要求盖体与主体准确对位,并保持合适的旋转间隙。 因此,单独检验零件并不足以判断设计是否可行,还需要在加工和装配完成后,评估各部件之间的配合与协同表现。
材料质感、机械运动、零件配合及表面质量,都会影响产品的实际使用体验。 对于设计验证而言,数字模型并不能替代实体测试。设计师仍需使用实际材料制作零件并完成装配,以检验结构设计与功能表现。
CNC 加工能够将 CAD 设计直接转化为实体零件,使设计团队在进入后续规模化生产之前,验证机械结构、调整细节并评估产品表现。 本项目以两个原创设计展示这一加工流程:一款由多个零件组成的蝴蝶刀训练器,以及一个可旋转开启的黄铜收纳盒。
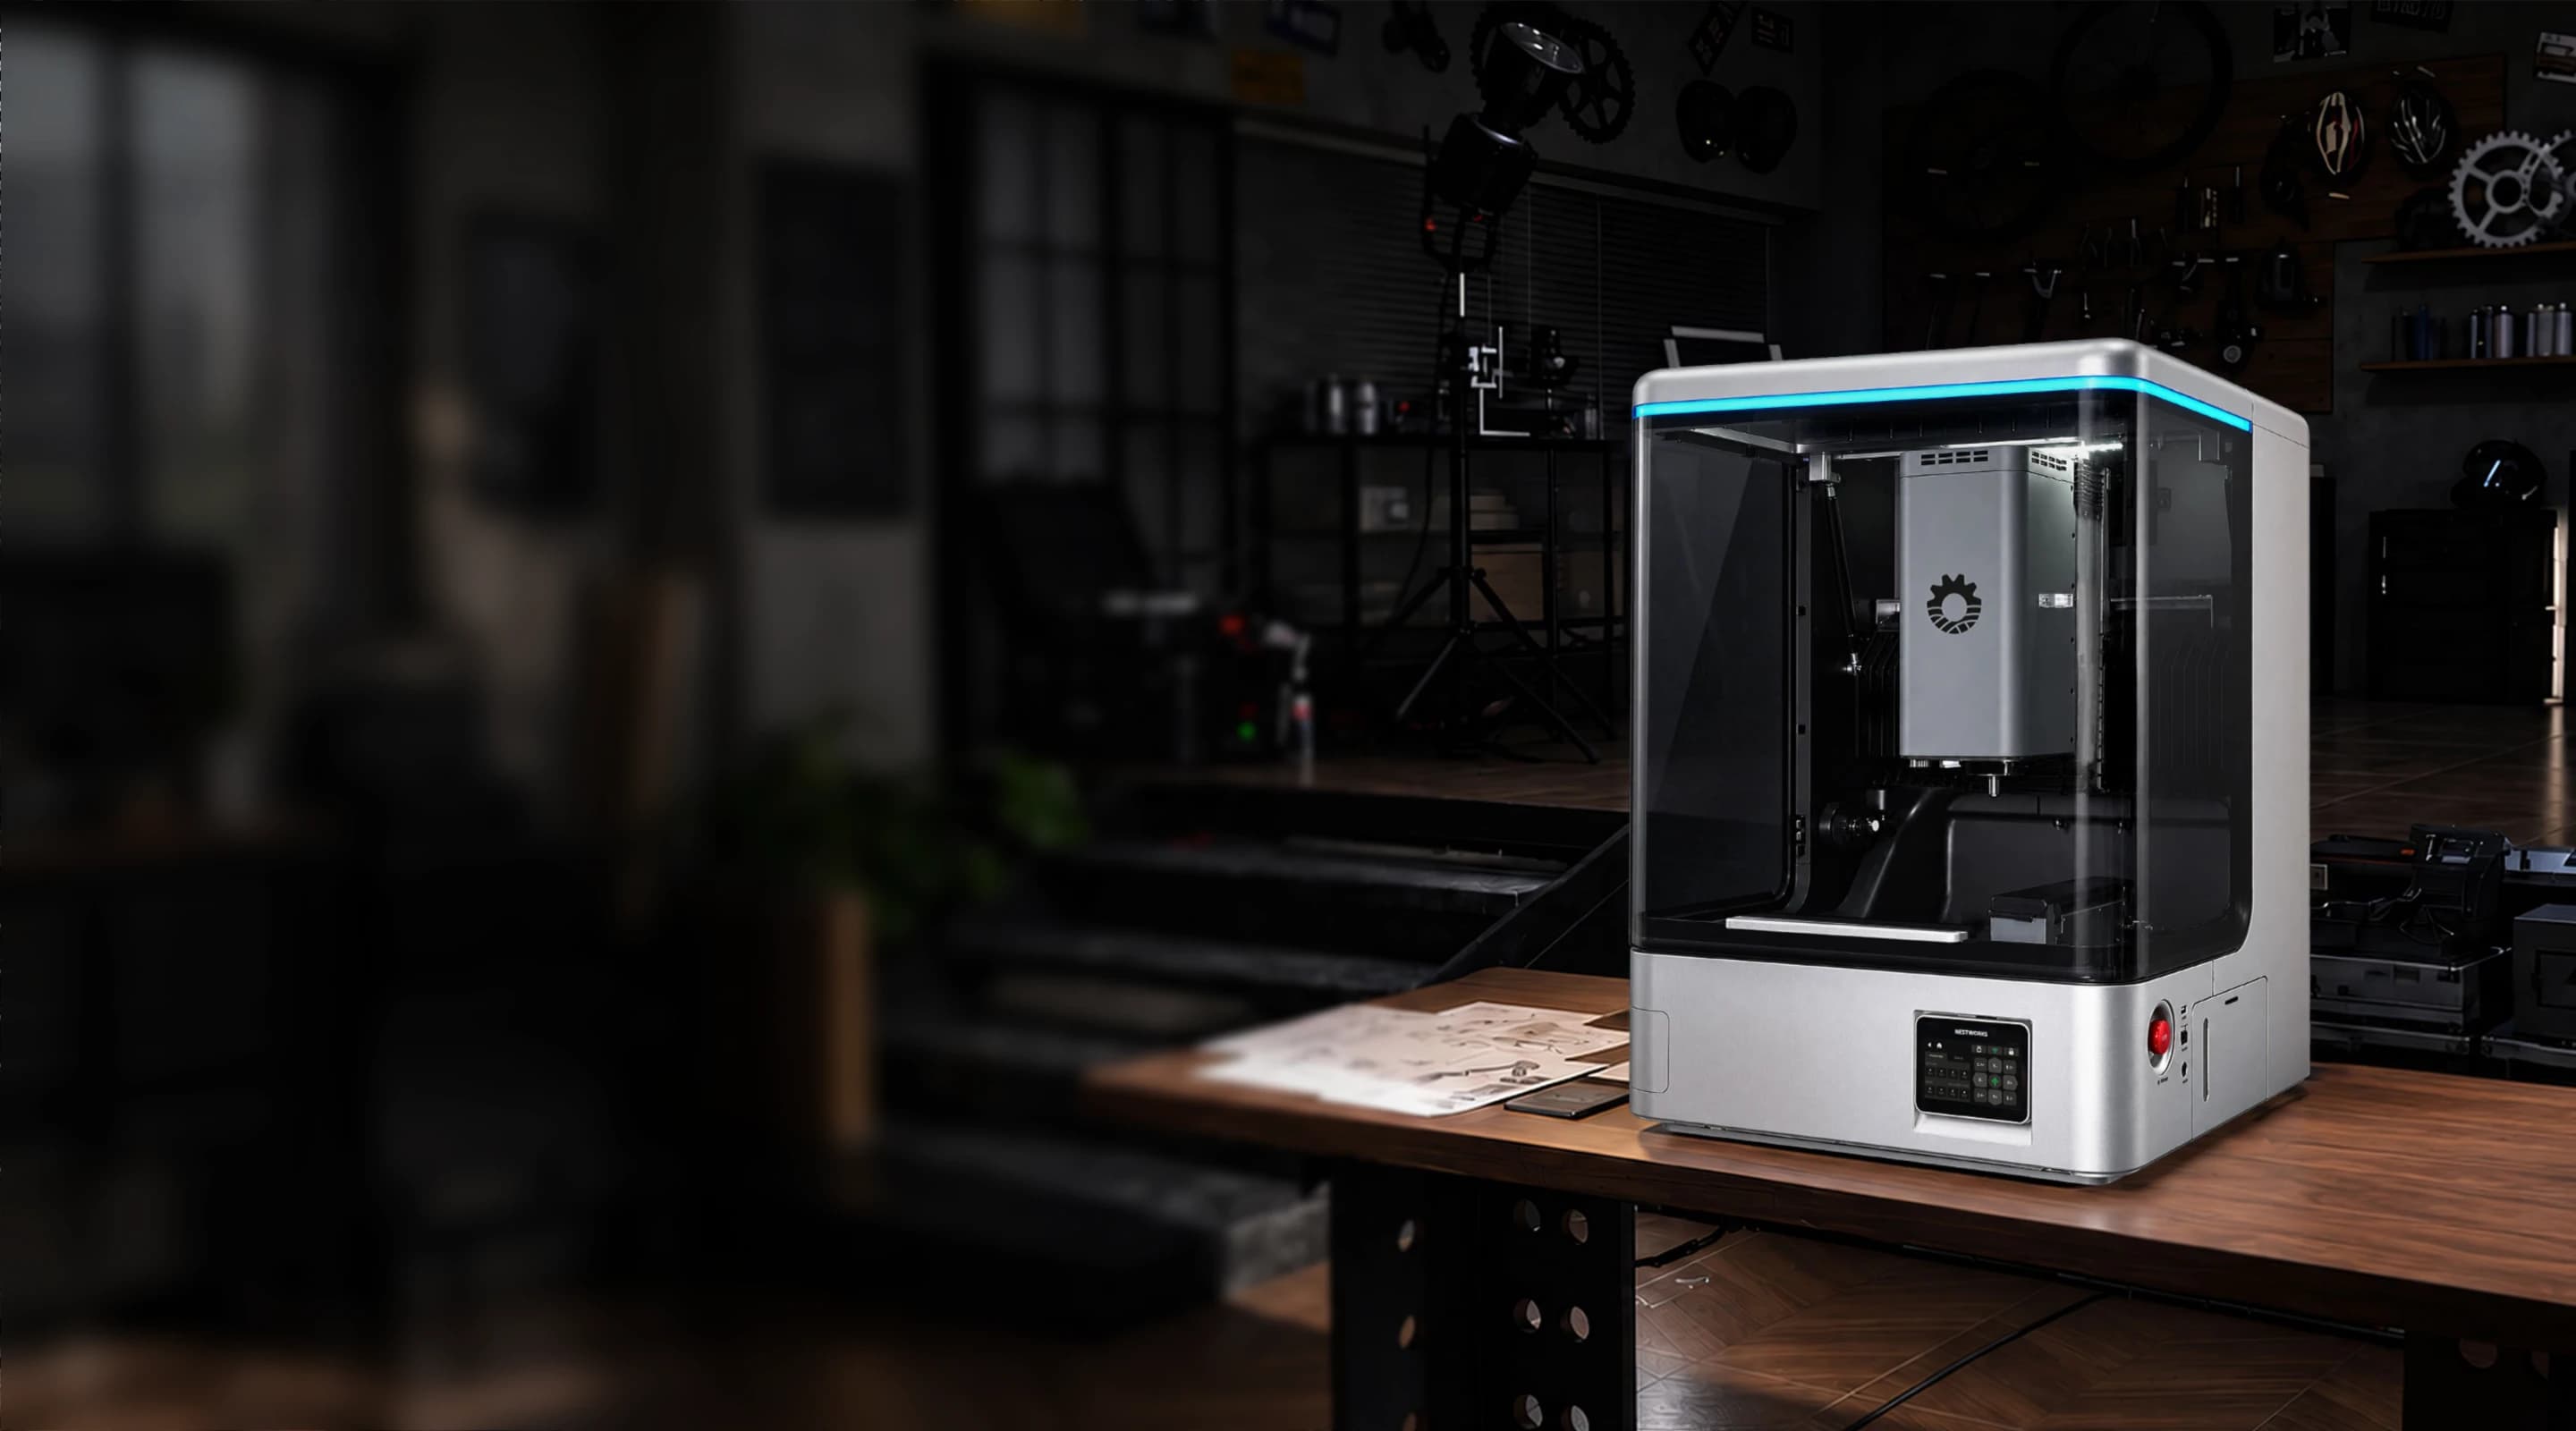
它们共同展示了桌面 CNC 如何帮助将复杂的消费产品创意转化为功能性的金属原型。
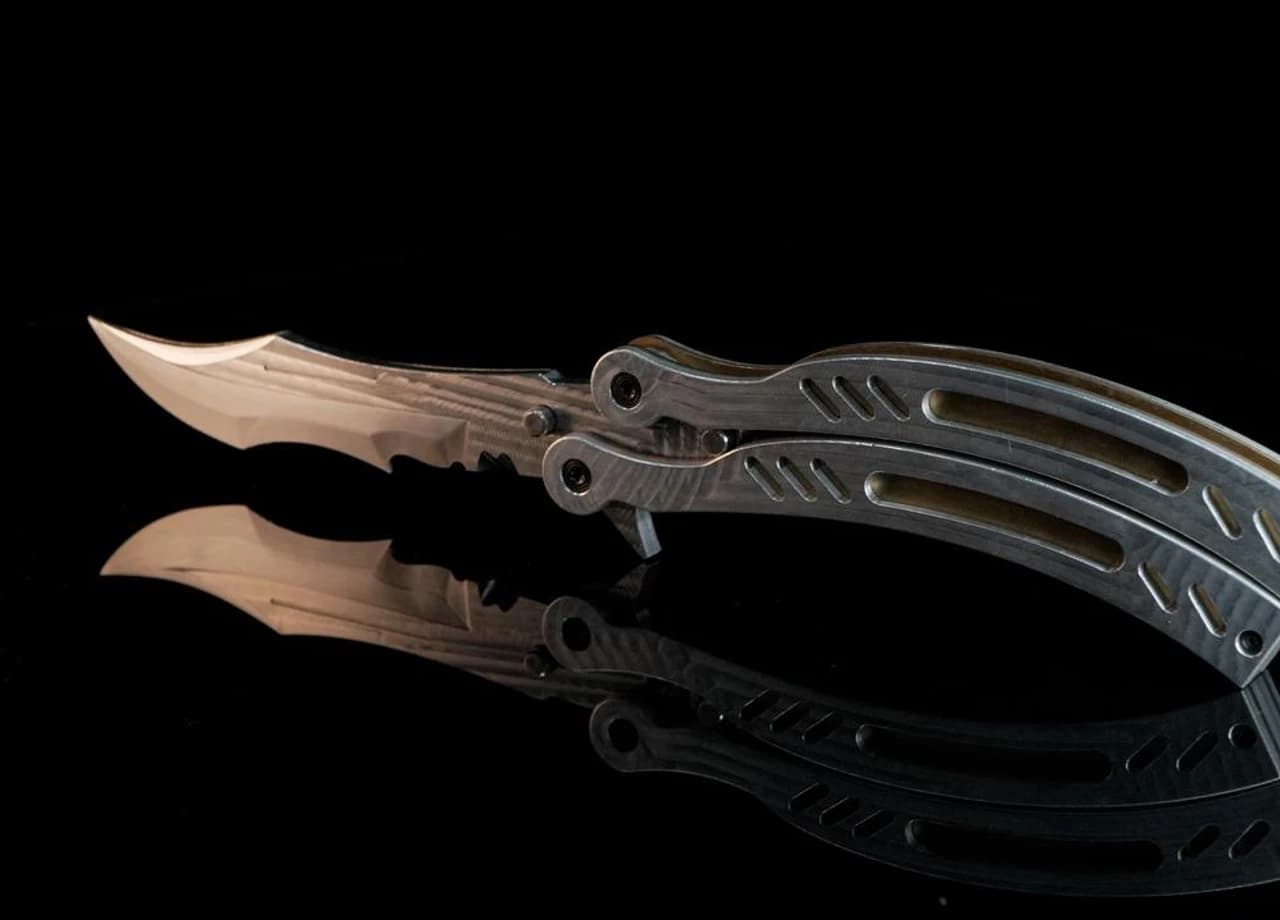
NestWorks C500 如何打造功能性消费级硬件
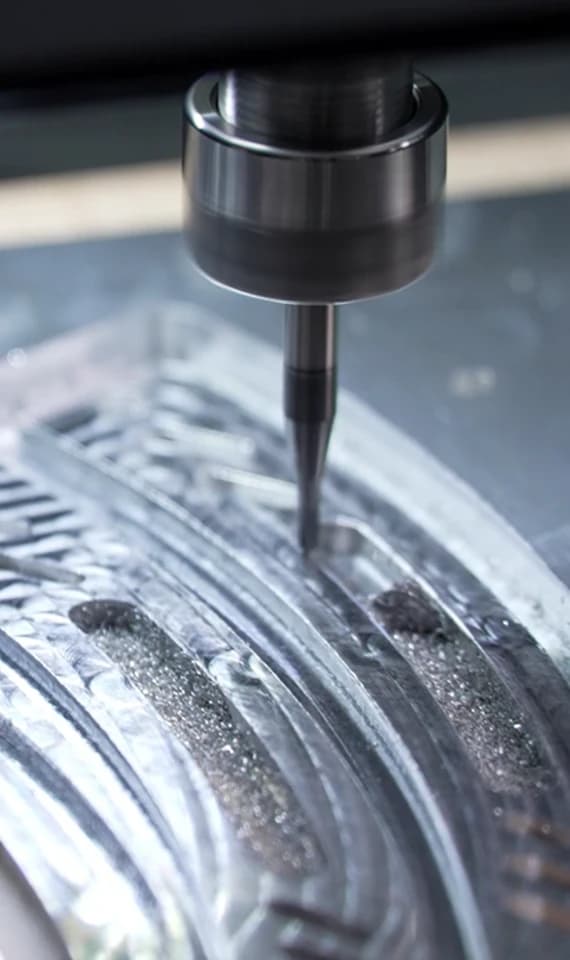
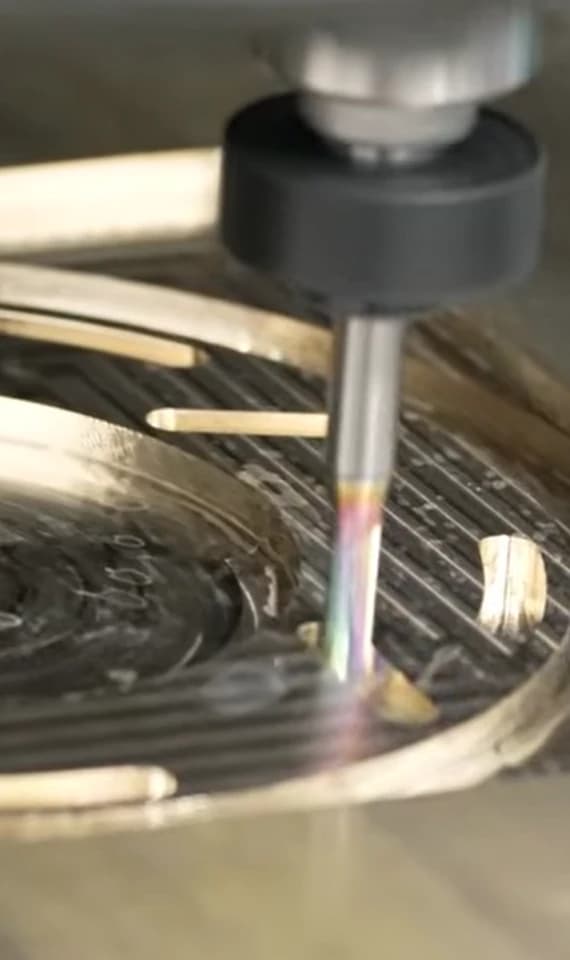
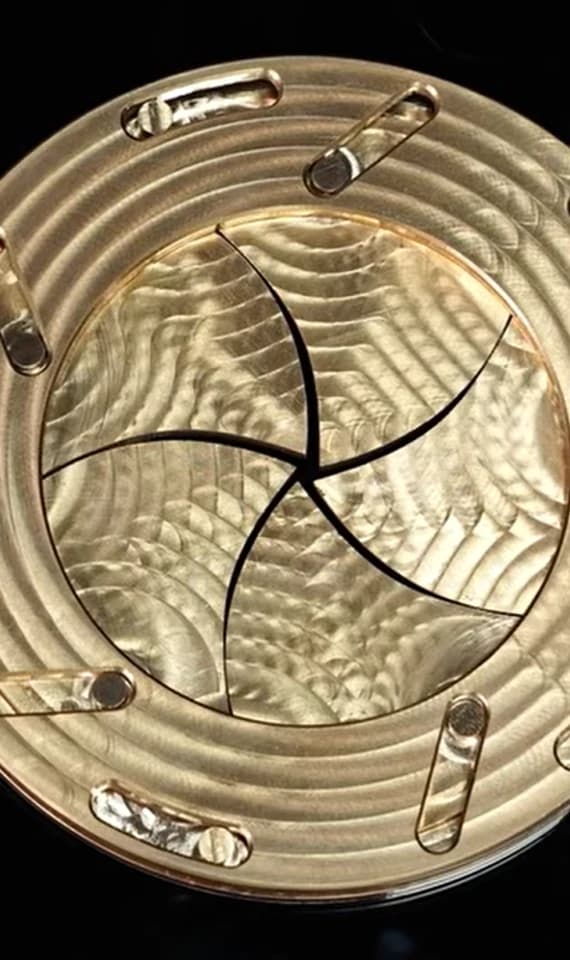
挑战
对于消费类产品,尺寸精度只是加工要求之一。多个零件还需要在装配后保持合理的配合关系,确保机械运动顺畅,并使整体表面质量符合设计要求。 蝴蝶刀训练器由铝合金、不锈钢和黄铜零件组成;旋转式黄铜收纳盒则要求盖体与主体准确对位,并保持合适的旋转间隙。 因此,单独检验零件并不足以判断设计是否可行,还需要在加工和装配完成后,评估各部件之间的配合与协同表现。
解决方案
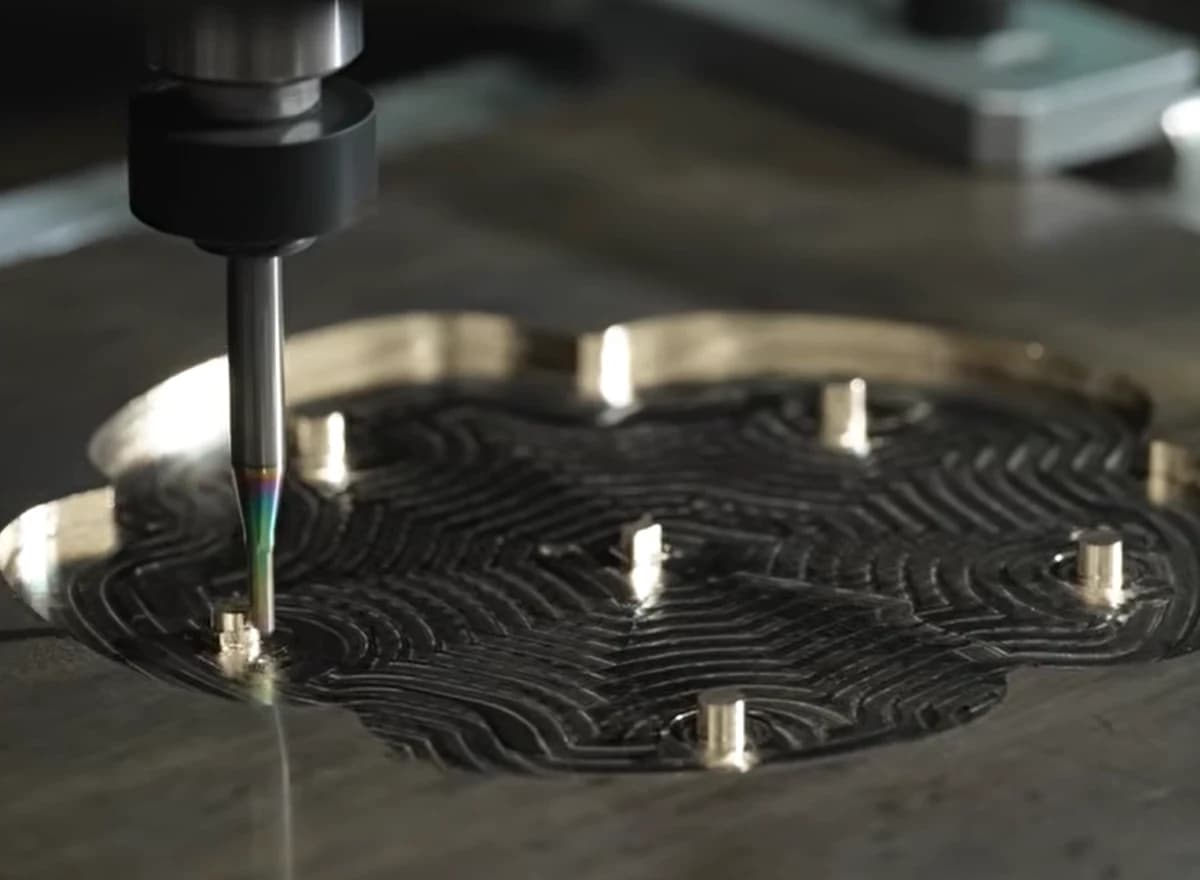
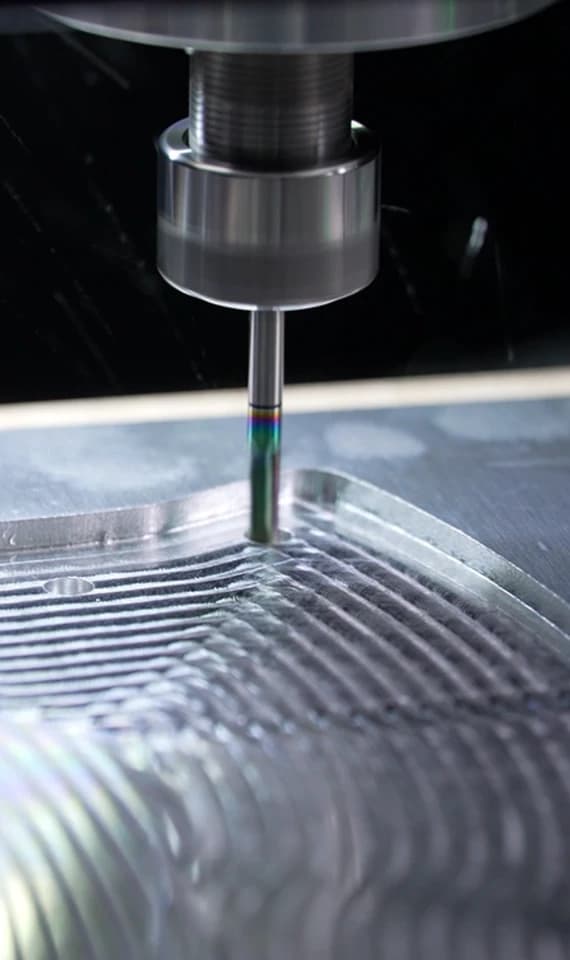
加工时先完成零件的主要轮廓,再根据结构和功能要求加工孔、槽及其他细节,并进行必要的精加工。 针对不同材料、几何形状和功能特征,采用相应的加工工序规划。所有零件完成加工后,再进行整体装配,检查部件对位、运动状态、配合间隙及接触部位的协同情况。 通过对真实材料加工而成的装配件进行测试,设计团队能够识别仅凭 CAD 模型难以发现的潜在问题。
蝴蝶刀训练器结合了铝合金、不锈钢与黄铜部件,每种材料组采用不同的加工方式。
从 CAD 设计直接进入 CNC 零件加工,可使用真实材料验证机械结构。 这两个项目均采用零件分别加工、最后装配的方式完成,无需专门制作模具或铸造工装。 对于结构紧凑的消费类硬件,这种方式便于直接检查金属零件的装配配合、运动表现、材料选择及表面处理效果。
7-10 天
1-2 天
$800 - 1200
$80 - 150
每次修改需与供应商沟通 2-3 天
当天更新文件并内部修改
修改取决于供应商排期与排队情况
按需生产 1/5/10+ 件
每一步都需要外部协调
更快地在内部验证配合、运动与表面处理