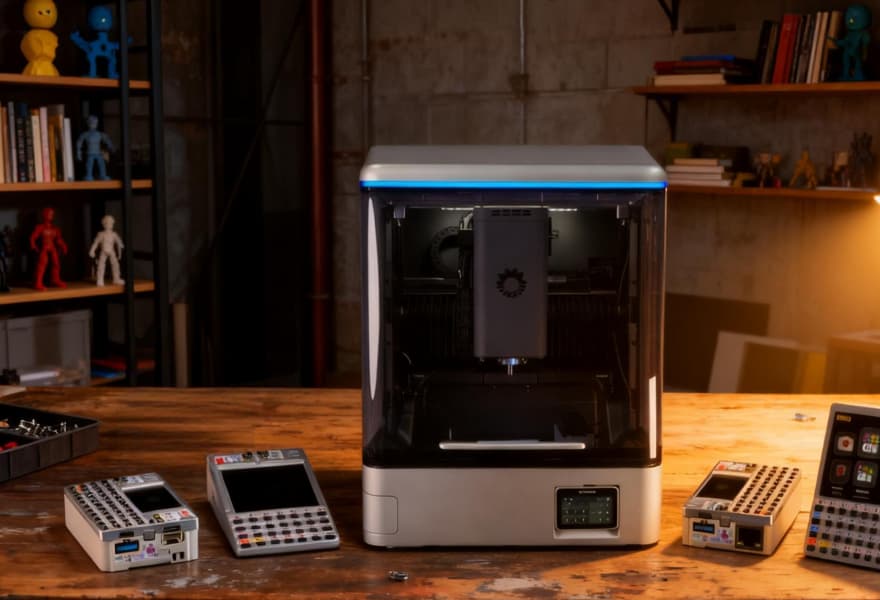
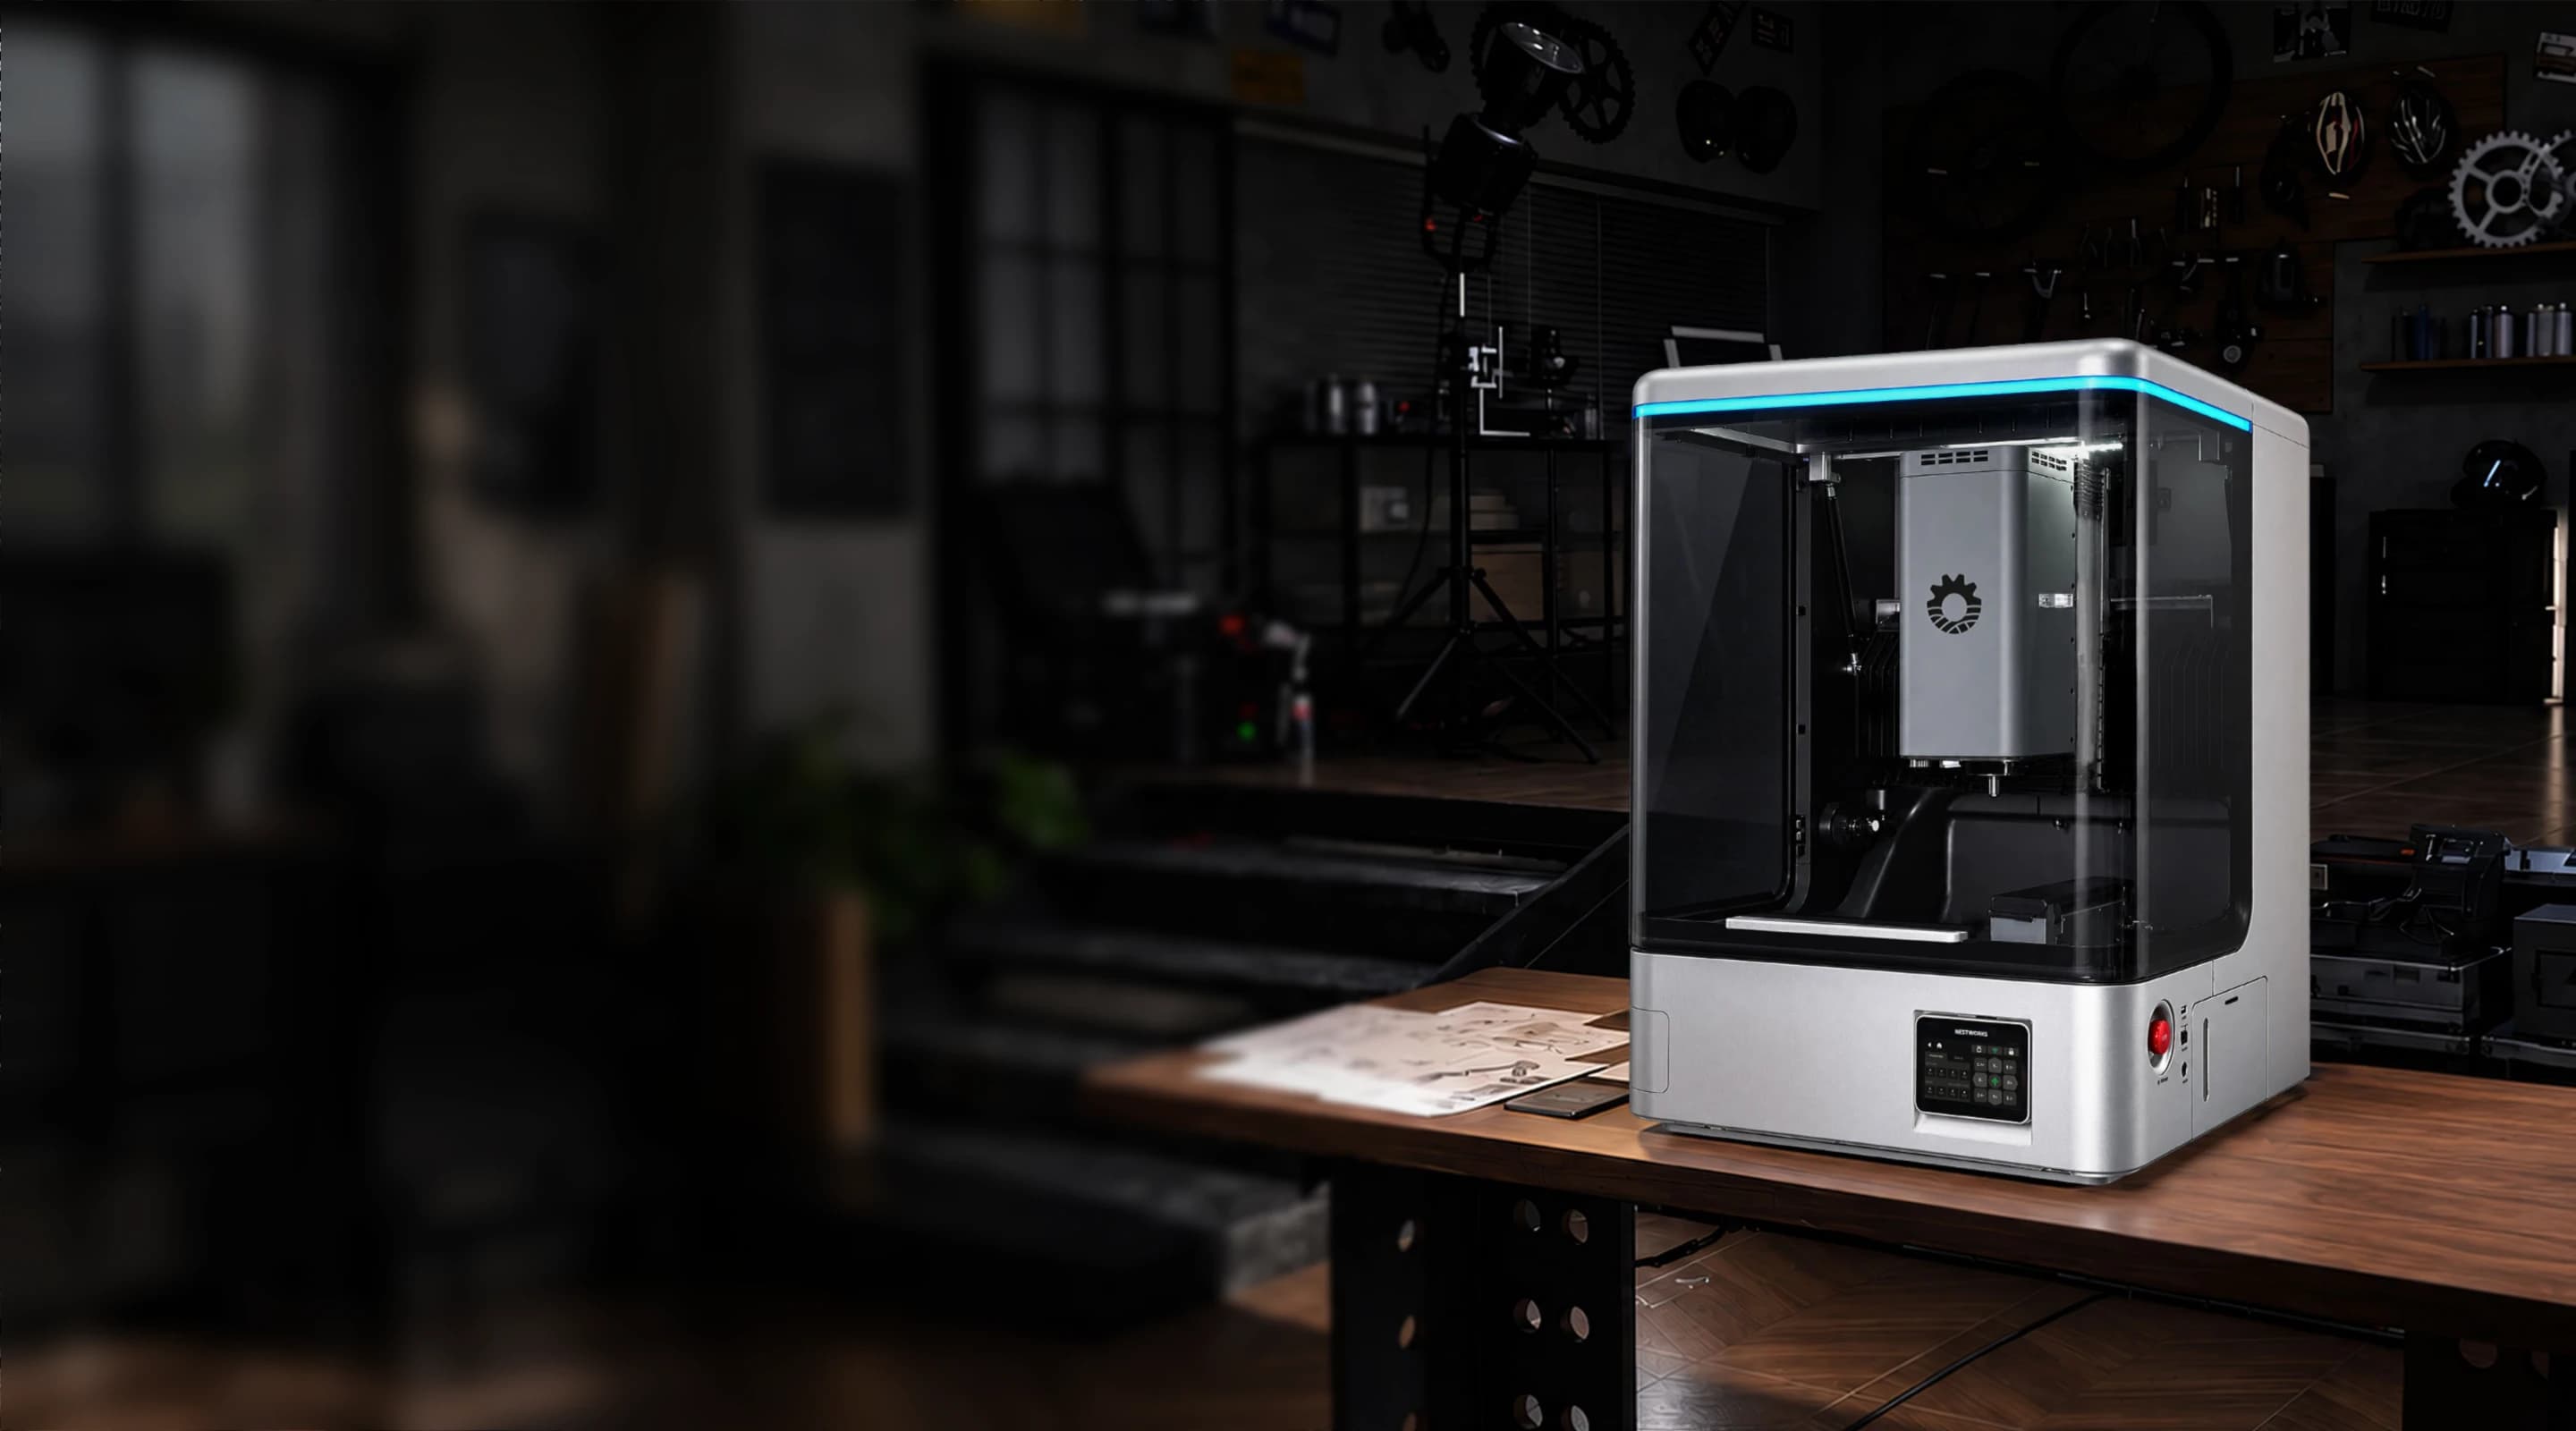
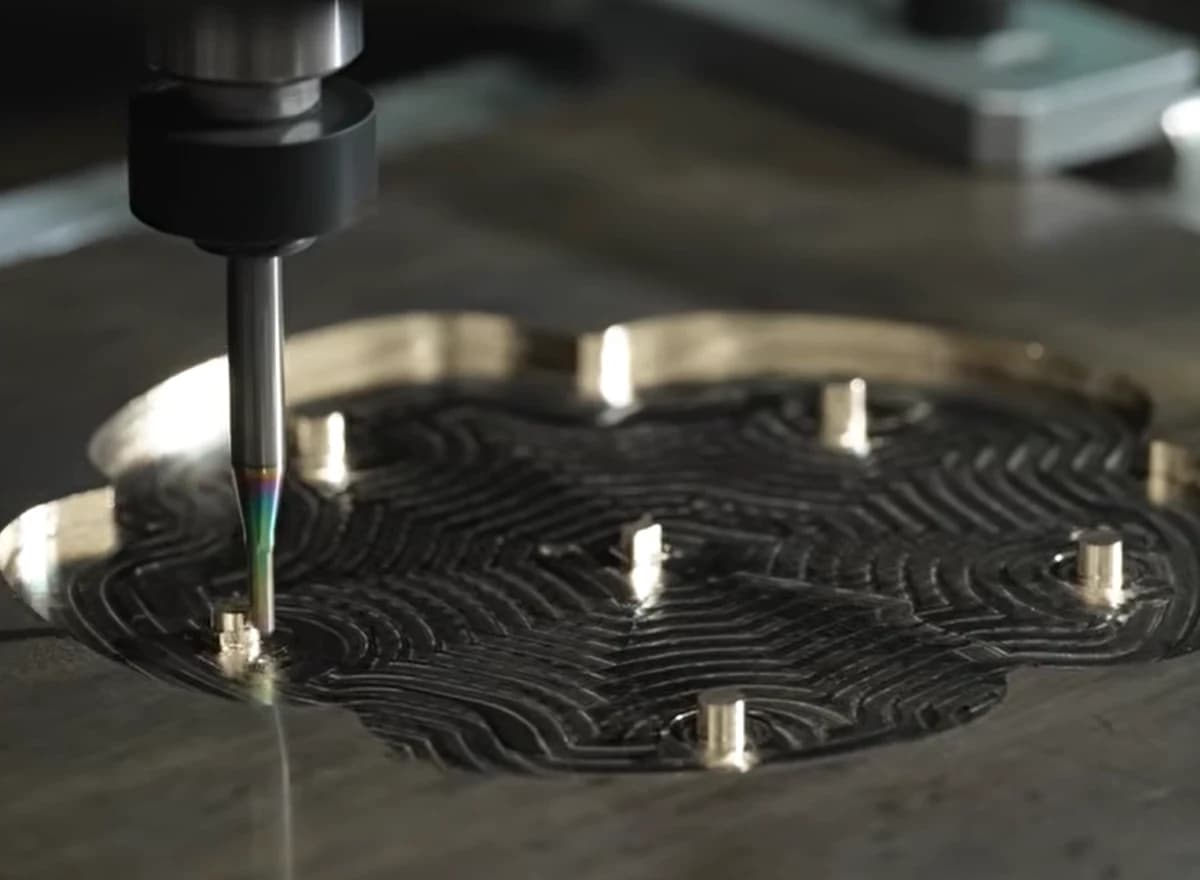
CNC de bureau NestWorks C500 pour les prototypes de produits de consommation

Produits grand public & EDC

Usinage de précision et qualité pour vos produits grand public

L'ajustement, le mouvement, le matériau et la finition influencent tous l'expérience finale du produit. L'usinage CNC de bureau offre un moyen contrôlé de transformer les designs en prototypes métalliques fonctionnels.

Contact

Quand le mécanisme devient partie intégrante du produit

La sensation du matériau, le mouvement mécanique, l'ajustement et la qualité de surface influencent tous l'expérience finale. Pour les designers, les modèles numériques ne suffisent souvent pas. Les produits réels nécessitent de vrais matériaux et des assemblages fonctionnels pour valider le design.

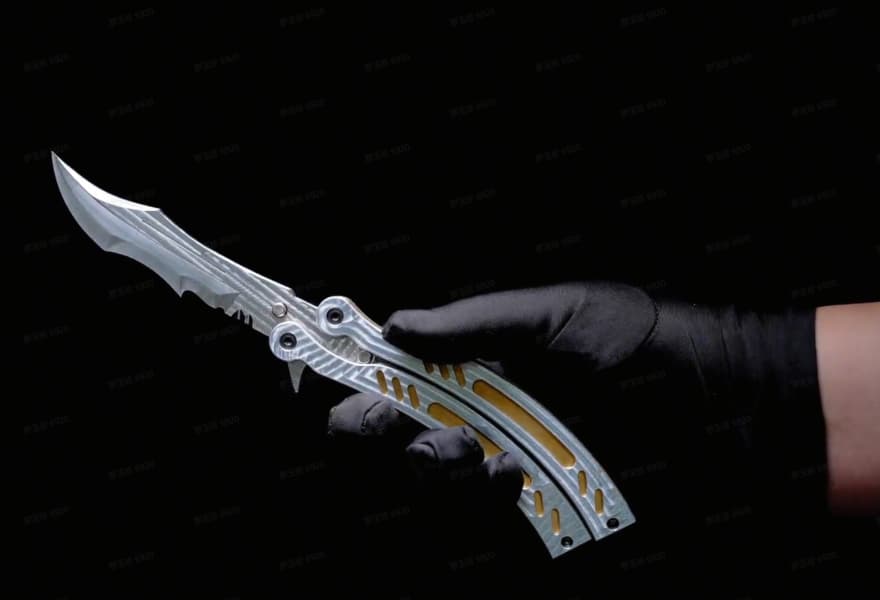
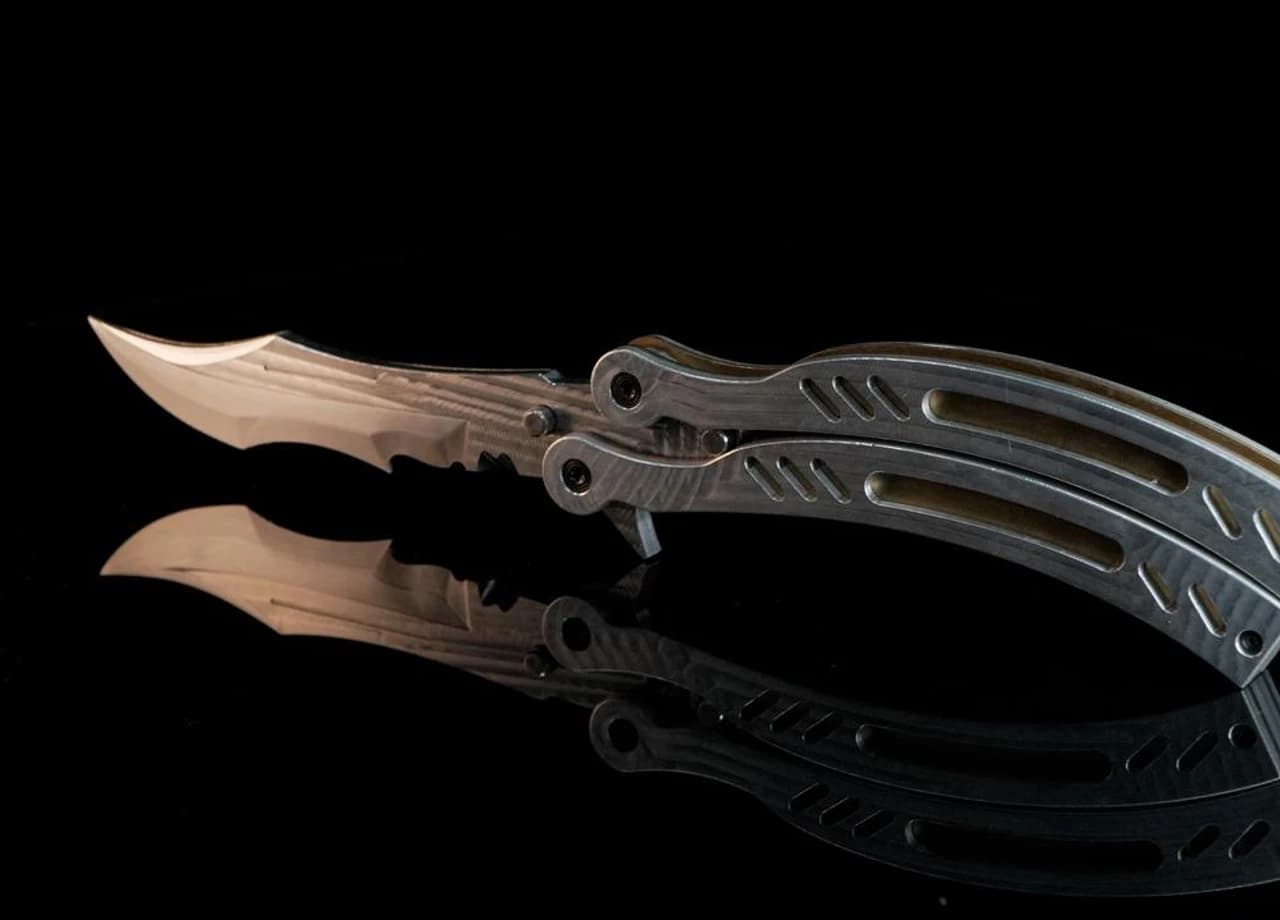
L'usinage CNC fournit un chemin direct du CAD aux composants physiques, permettant aux créateurs de tester les mécanismes, d'affiner les détails et d'évaluer les produits avant les étapes de fabrication plus importantes. Pour ce projet, nous avons exploré ce workflow à travers deux designs originaux : un couteau papillon d'entraînement multi-pièces et une boîte de rangement tournante en laiton.

Workflow exploré

Un couteau papillon d'entraînement multi-pièces et une boîte de rangement tournante en laiton.

Ensemble, ils montrent comment l'usinage de bureau peut aider à transformer des idées complexes de produits grand public en prototypes métalliques fonctionnels.

Caractéristiques clés :

Matériau
Alliage d'aluminium, acier inoxydable et laiton
Construction intégralement en laiton
Étui mécanique tournant usiné à partir de composants en laiton
Usinage
Fraisage CNC multi-montages + usinage secondaire
Finition
Usinage de profil, fraisage de détail et chanfreinage
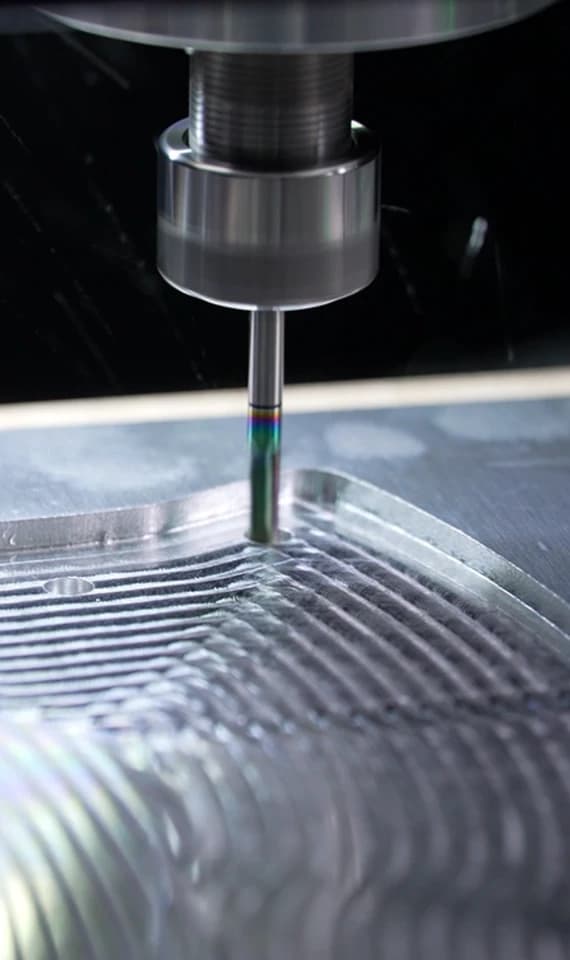
Couteau papillon en métal usiné par CNC

De l'usinage à l'assemblage

Comment le NestWorks C500 fabrique du matériel grand public fonctionnel

Usinage de composants dans différents matériaux
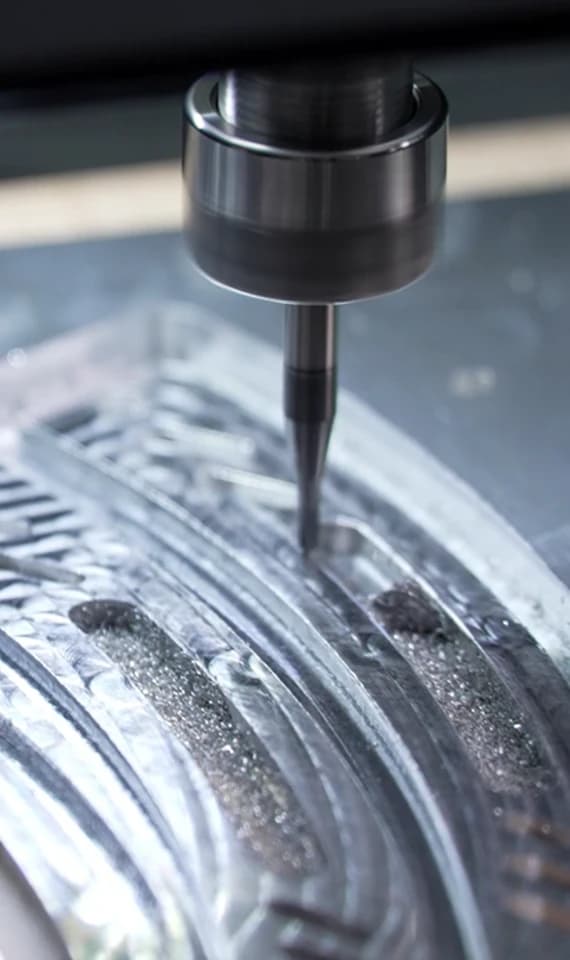
Usinage de pièces multi-matériaux
Usinage de la seconde face d’un composant de produit de consommation
Usinage de la seconde face
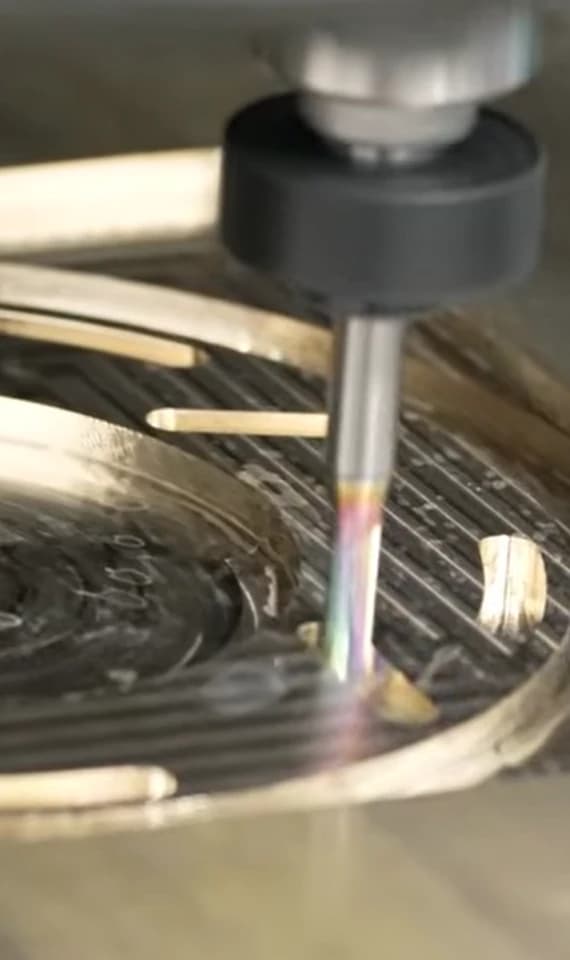
Usinage CNC d’un composant en laiton
Usinage de composants en laiton
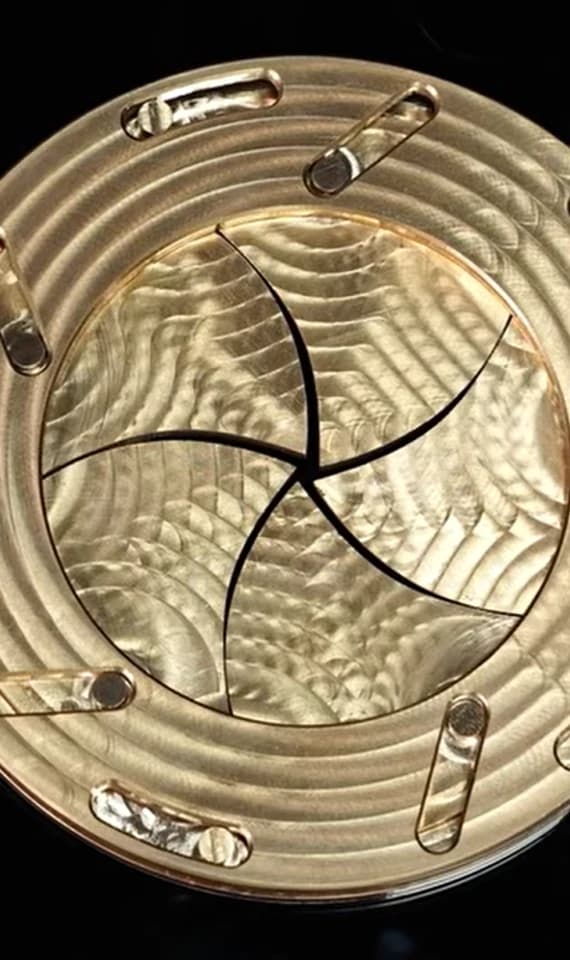
Boîte de rangement rotative en laiton assemblée
Assemblage final

Défis & solution

Usinage des composants de la boîte de rangement rotative

Défis

Équilibrer l'ajustement, le mouvement et la finition entre les multiples pièces

Pour les produits grand public, la précision dimensionnelle n'est qu'une partie du défi. Plusieurs composants doivent fonctionner ensemble pour obtenir un ajustement correct, un mouvement fluide et une qualité de surface homogène. Le couteau papillon d'entraînement combine des composants en alliage d'aluminium, acier inoxydable et laiton en un seul assemblage mécanique, tandis que l'étui en laiton exige un alignement précis entre le couvercle tournant et le corps principal. Dans les deux designs, les pièces individuelles ne pouvaient pas être évaluées séparément. Leur performance dépendait de l'interaction des composants après l'usinage et l'assemblage.
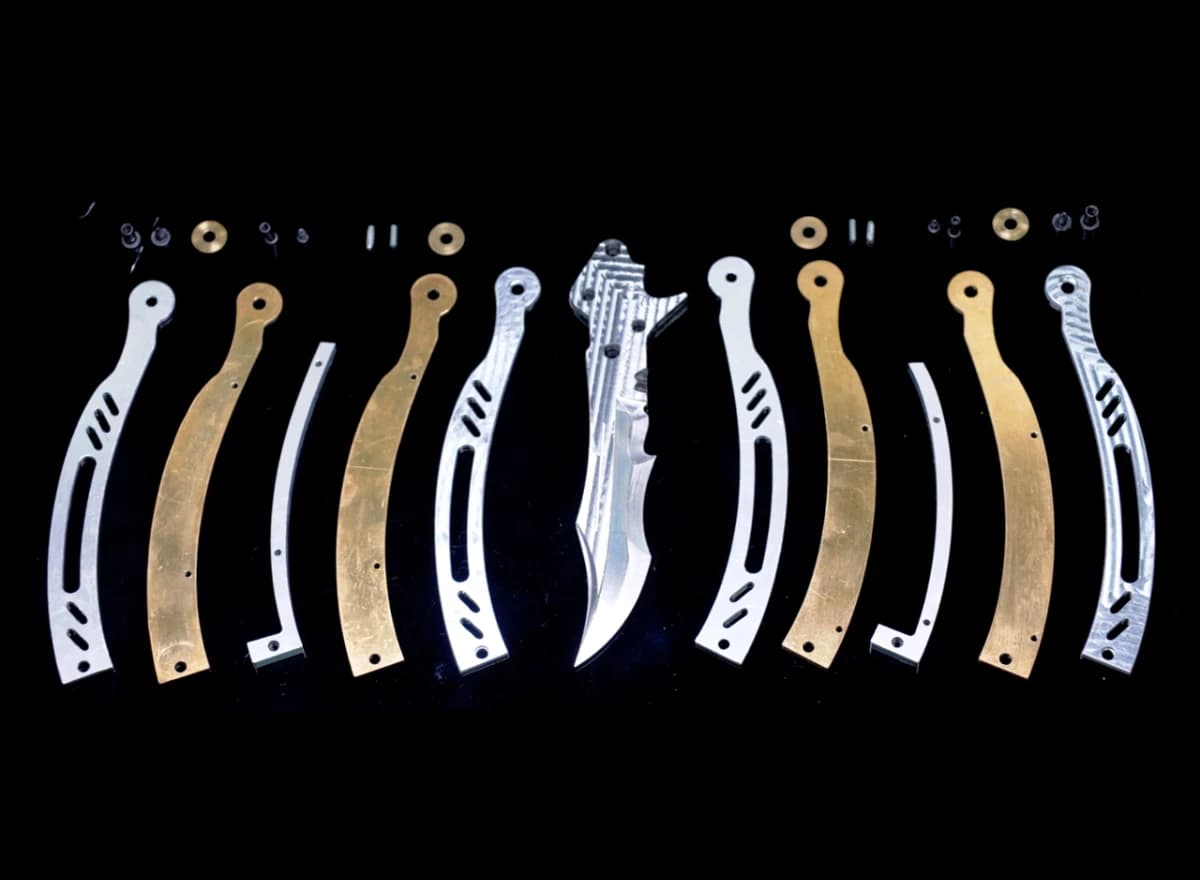
Composants usinés d’un couteau papillon d’entraînement avant assemblage

Solution

Usiner chaque pièce autour de l'assemblage final

Les profils principaux ont été créés en premier, suivis des trous, des encoches, des détails mécaniques et des opérations de finition selon les besoins de chaque pièce. Différentes stratégies d'usinage ont été appliquées selon le matériau, la géométrie et la fonction. Après l'usinage, les composants ont été assemblés et évalués comme produits complets pour vérifier l'alignement, le mouvement, l'ajustement et l'interaction entre les pièces en contact. En testant les produits assemblés avec de vrais composants usinés, les designers ont pu identifier des problèmes potentiels qui ne sont pas visibles dans le seul modèle CAD.

Des composants usinés aux produits fonctionnels

Le couteau papillon d'entraînement combinait des composants en alliage d'aluminium, acier inoxydable et laiton, avec des approches d'usinage différentes pour chaque groupe de matériaux.

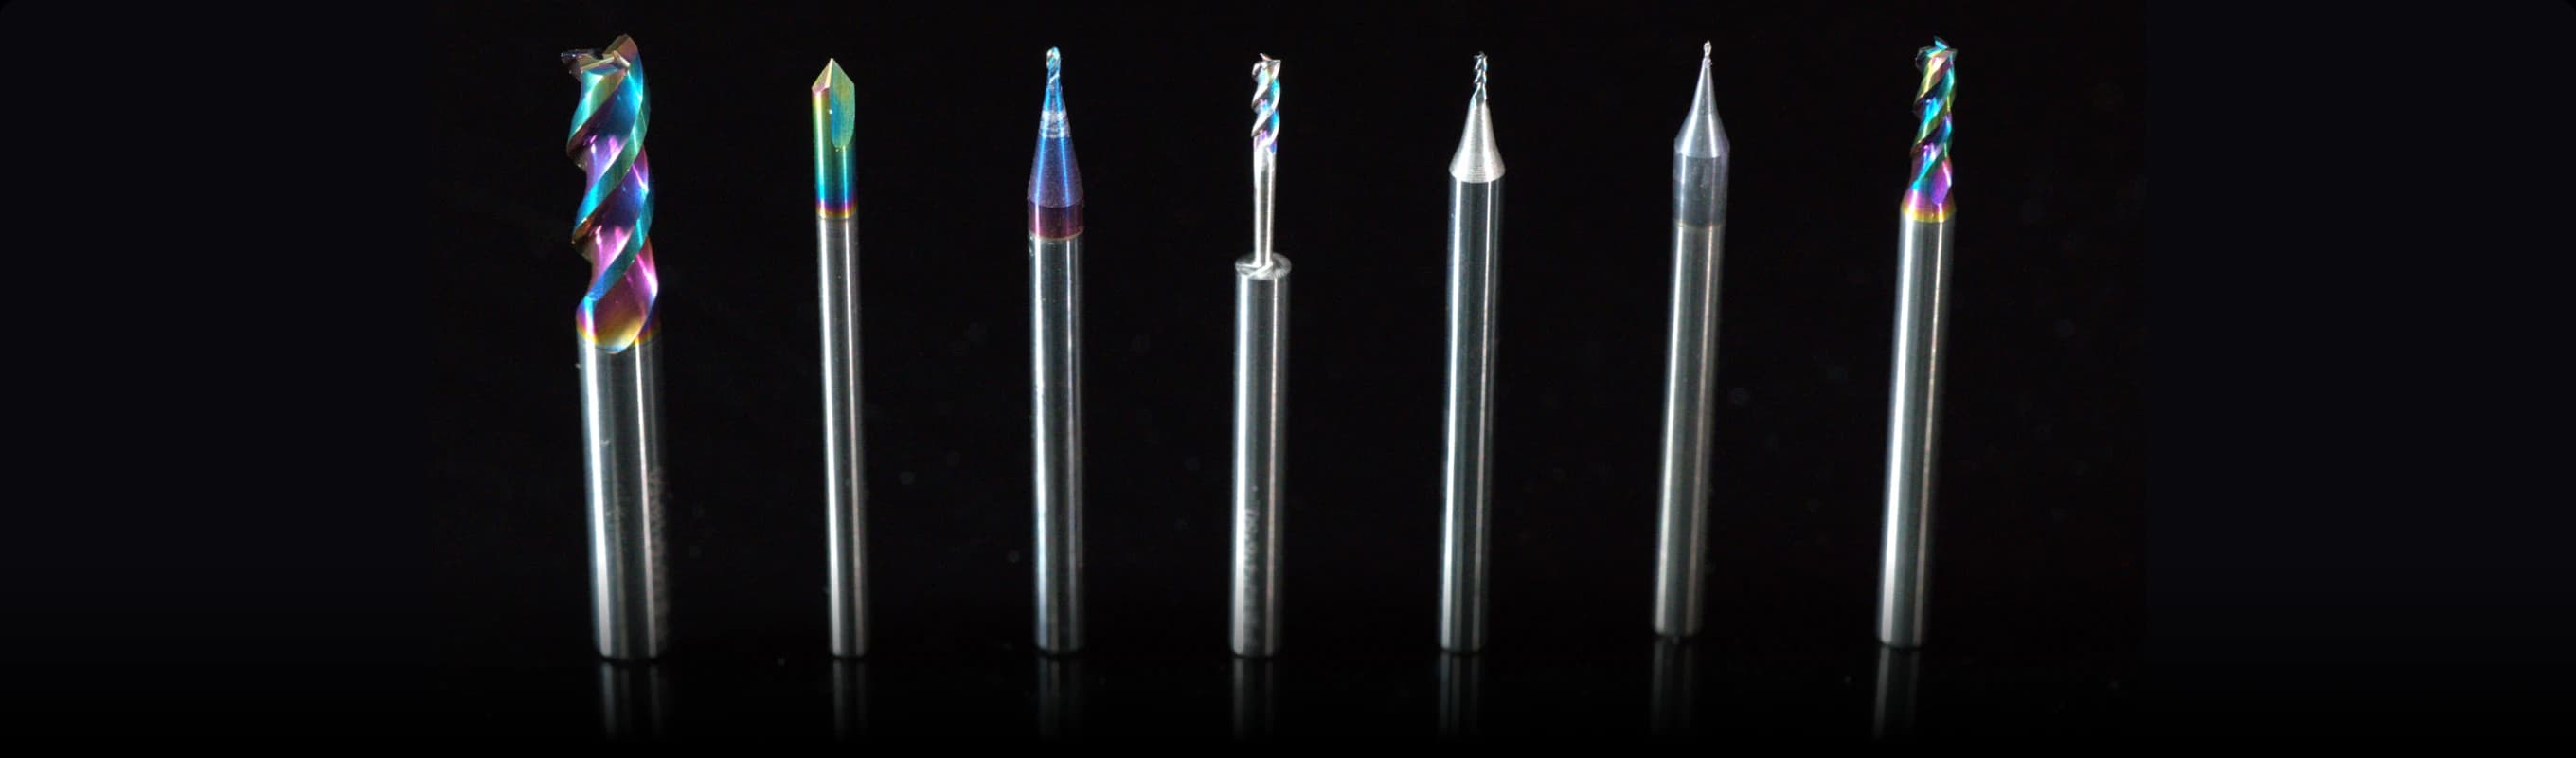
Notes sur les outils

T01 - Fraise à bout plat D6 à 3 dents
Enlèvement principal de matière et grands contours
T02 - Fraise à bout plat D4 à 3 dents
Usinage de contour intermédiaire
T03 - Fraise à bout plat D3 à 3 dents
Contours, poches et fonctionnalités secondaires
T04 - Fraise à bout plat D2 à 3 dents
Petits détails internes et de contour
T05 - Fraise à bout plat D1 à 3 dents
Détails fins et zones étroites
T06 - Fraise à tête sphérique R1/02 mm
Surfaces courbes et profilées
T07 - Outil de chanfreinage D3
Finition des arêtes sur des composants sélectionnés
Sept outils de coupe CNC

Des pièces métalliques sur mesure sans outillage dédié

Le passage direct du CAD aux composants usinés rend pratique le test des structures mécaniques en matériaux réels. Les deux projets ont été produits en pièces CNC usinées individuellement avant l'assemblage final, sans moules ni outillage de fonderie dédié. Pour le matériel grand public compact, cette approche permet d'évaluer plus facilement l'ajustement, le mouvement, le choix des matériaux et la conception de surface directement sur les pièces métalliques finies.

Fabrication sous-traitée traditionnelle

Sous-traitance traditionnelle

Fabrication en interne avec la NestWorks C500

NestWorks C500

Délai de livraison

7-10 jours

Délai de livraison

1-2 jours

Coût estimé

$800 - 1200

Coût estimé

$80 - 150

Itération de conception

2-3 jours de communication fournisseur pour chaque révision

Itération de conception

Mise à jour des fichiers le jour même et modification interne

Flexibilité du prototype

Les modifications dépendent du planning et de la file d'attente du fournisseur

Flexibilité du prototype

Produisez 1/5/10+ pièces selon les besoins

Contrôle du développement

Coordination externe nécessaire à chaque étape

Contrôle du développement

Validation interne plus rapide de l'ajustement, du mouvement et de la finition